Kurzfassung
Thermoplastische Polyurethane (TPU) sind segmentierte Polymerwerkstoffe, deren Eigenschaften aus dem Zusammenspiel weicher, meist polyolbasierter Segmente und harter, aus Diisocyanat und kurzkettigem Kettenverlängerer gebildeter Segmente hervorgehen. Bei der Prepolymerroute wird zunächst ein isocyanatfunktionelles Zwischenprodukt aus Polyol und Diisocyanat hergestellt. Dieses Prepolymer wird anschließend mit einem Kettenverlängerer umgesetzt, um die TPU-Molekülketten aufzubauen. Die zweistufige Reaktionsführung ermöglicht eine gezielte Kontrolle der Zusammensetzung und der Reaktionsschritte; sie ist jedoch nicht automatisch jeder einstufigen Route überlegen. Die geeignete Verfahrenswahl hängt unter anderem von Rezeptur, gewünschter Morphologie, Produktionsmaßstab, Produktform und nachgelagerter Verarbeitung ab.
Eine Prepolymeranlage ist deshalb nicht lediglich ein beheizter Rührbehälter. Sie umfasst typischerweise Rohstofflagerung, Konditionierung, Dosierung, Reaktionsführung, Entgasung, Austrag, Reinigung, Automatisierung und Qualitätssicherung. Entscheidend sind die präzise Kontrolle der NCO/OH-Stöchiometrie, der Feuchte, der Temperatur, der Mischbedingungen und der Viskositätsentwicklung. Wasser reagiert mit Isocyanat unter Bildung von Kohlendioxid und Harnstoffstrukturen; dies kann zu Blasen, Druckaufbau und Abweichungen in der Produktqualität führen.
Industriell kommen sowohl diskontinuierliche Prepolymerreaktoren mit nachgeschalteter TPU-Bildung als auch kontinuierliche Verfahren zum Einsatz. Zu den etablierten kontinuierlichen Ansätzen zählen der Bandprozess und die reaktive Extrusion. Beim Bandprozess werden Prepolymer und Kettenverlängerer kontinuierlich dosiert und gemischt, anschließend auf ein Band aufgetragen und thermisch weiterreagiert. Bei der reaktiven Extrusion erfolgen Mischung, Reaktion und häufig auch die Granulierung in einer kontinuierlichen Prozesslinie.
Dieser Beitrag erläutert die chemischen Grundlagen, die wesentlichen Anlagenmodule, die Prozessvariablen, die Qualitätssicherung, die Sicherheitsanforderungen und die Auswahlkriterien für Anlagenkonzepte.
Hinweis zur Einordnung
Die beschriebenen Prozessparameter sind Beispiele aus wissenschaftlichen Arbeiten und Patentschriften. Sie sind keine universellen Auslegungswerte und ersetzen weder Rezepturentwicklung noch verfahrenstechnische Berechnung, Gefährdungsbeurteilung oder Herstellerangaben.
1. Einleitung: TPU und die Rolle der Prepolymeranlage
1.1 Was ist thermoplastisches Polyurethan?
Thermoplastische Polyurethane sind thermoplastisch verarbeitbare Polyurethan-Elastomere. Ihre Polymerketten enthalten typischerweise abwechselnde Bereiche mit unterschiedlichen chemischen und physikalischen Eigenschaften:
- Weichsegmente stammen überwiegend aus langkettigen Polyolen.
- Hartsegmente entstehen im Wesentlichen aus Diisocyanat und kurzkettigem Kettenverlängerer.
- Urethangruppen verbinden die Bausteine und können Wasserstoffbrücken ausbilden.
Die Hart- und Weichsegmente können sich im Polymer teilweise mikrophasenseparieren. Diese Morphologie beeinflusst unter anderem Elastizität, Härte, Festigkeit, thermisches Verhalten und Schmelzverarbeitung. Die Eigenschaften eines TPU hängen daher nicht allein von der chemischen Identität der Rohstoffe ab, sondern auch von deren Verhältnis, der Reaktionsführung und der Ausbildung der Segmentstruktur.
Als Weichsegmentkomponenten werden beispielsweise Polyether-, Polyester-, Polycaprolacton- oder Polycarbonatpolyole eingesetzt. Die Wahl des Polyols beeinflusst die Materialeigenschaften: In einer vergleichenden Untersuchung werden Polyether-TPUs unter anderem mit Flexibilität und Hydrolysebeständigkeit in Verbindung gebracht, während Polyester-TPUs häufig höhere Festigkeit und Härte, aber eine geringere hydrolytische Beständigkeit aufweisen können. Solche Tendenzen sind rezepturabhängig und sollten nicht als allgemeingültige Rangfolge verstanden werden.
1.2 Warum eine Prepolymerroute?
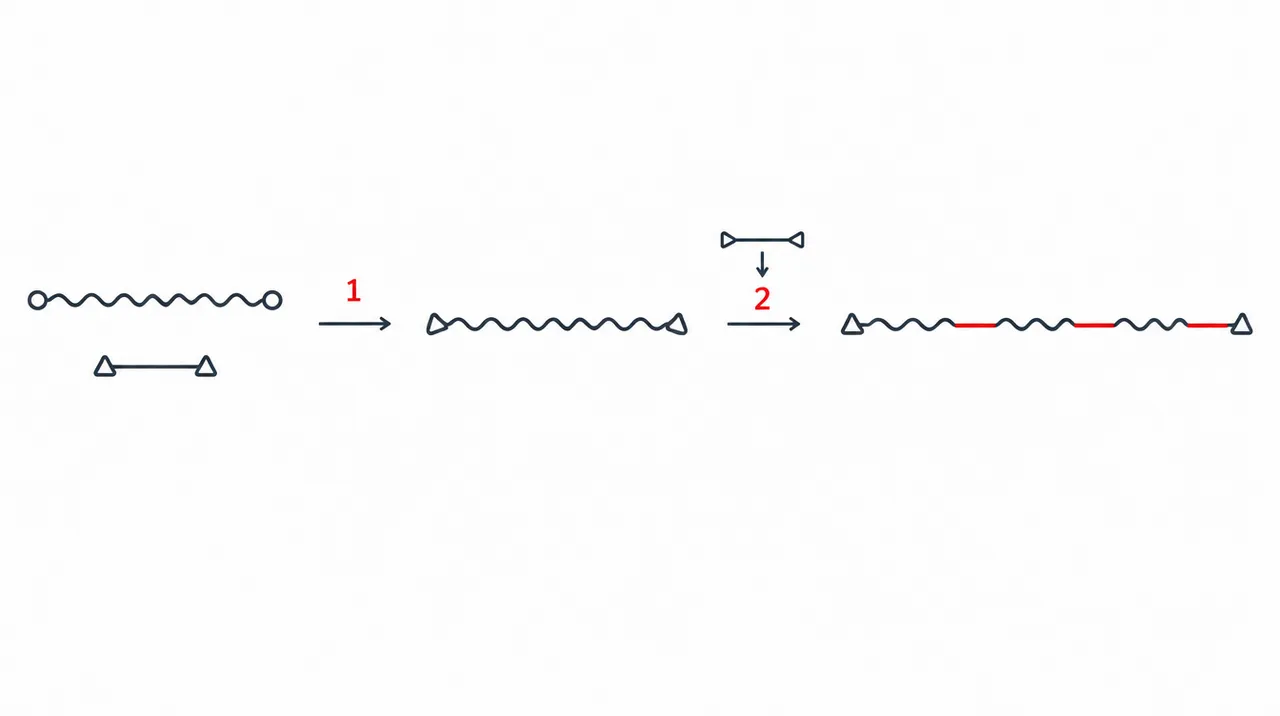
Bei der Prepolymerroute wird die Reaktion in mindestens zwei Stufen aufgeteilt:
- Prepolymerbildung: Polyol reagiert mit einem Überschuss an Diisocyanat. Es entsteht ein Zwischenprodukt mit endständigen Isocyanatgruppen.
- Kettenverlängerung: Das NCO-funktionelle Prepolymer reagiert mit einem kurzkettigen Diol, beispielsweise 1,4-Butandiol, zu längeren TPU-Ketten.
 Mit KI erzeugt
Die Trennung der Reaktionsschritte erlaubt es, das Zwischenprodukt separat herzustellen, zu charakterisieren und gegebenenfalls zu lagern oder in einem nachfolgenden Prozessschritt weiterzuverarbeiten. In der Literatur werden sowohl Batch- als auch kontinuierliche Varianten beschrieben.
Die Prepolymerroute ist jedoch nicht grundsätzlich die einzig geeignete oder stets überlegene Methode. Ein Vergleich mit der One-shot-Route muss die konkrete Rezeptur und das Zielprodukt berücksichtigen. Eine technische Produktinformation zu biobasierten TPU-Systemen berichtet für die dort untersuchten Formulierungen bessere Gesamteigenschaften bei Prepolymer-TPUs als bei One-shot-TPUs; diese Aussage bezieht sich auf die untersuchten Systeme und ist nicht ohne Weiteres auf alle TPU-Rezepturen übertragbar.
1.3 Was leistet die Anlage?
Die Anlage stellt die reproduzierbaren Bedingungen bereit, unter denen Rohstoffe vorbereitet, dosiert, gemischt und umgesetzt werden. Sie muss dabei sowohl die chemische Reaktion als auch die physikalischen Eigenschaften der Medien berücksichtigen. Polyole, Isocyanate und Prepolymere können sich hinsichtlich Viskosität, Temperaturbedarf, Aggregatzustand und Reaktivität deutlich unterscheiden. Industrielle Anlagenkonzepte umfassen deshalb häufig Rohstofflagerung, Konditionierung, Dosierung, Reaktionsbehälter, Reinigung und Prozessdatenerfassung.
2. Chemische Grundlagen der Prepolymerherstellung
2.1 Urethanbildung
Die zentrale Reaktion der Polyurethanchemie ist die Addition einer Isocyanatgruppe an eine Hydroxylgruppe:
R–NCO + R′–OH → R–NH–CO–O–R′
Dabei entsteht eine Urethangruppe. Da Diisocyanate zwei NCO-Gruppen und Polyole typischerweise zwei oder mehr OH-Gruppen besitzen, können durch wiederholte Reaktionen Polymerketten aufgebaut werden. Für lineare TPU-Strukturen werden in der Regel geeignete difunktionelle Ausgangsstoffe verwendet; höherfunktionelle Komponenten können die Verzweigung oder Vernetzung begünstigen und müssen daher gezielt berücksichtigt werden.
2.2 Bildung des NCO-terminierten Prepolymers
In der ersten Stufe wird das Polyol mit einem Überschuss an Diisocyanat umgesetzt. Das Verhältnis der reaktiven Gruppen wird häufig als NCO/OH-Verhältnis oder Isocyanatindex beschrieben. Ein Überschuss an NCO-Gruppen begünstigt die Bildung eines isocyanatfunktionellen Zwischenprodukts. Die genaue Rezeptur ist abhängig von den eingesetzten Rohstoffen, deren Funktionalität und den angestrebten Eigenschaften des Endprodukts.
In einer veröffentlichten Laborstudie wurde ein Prepolymer aus Polyetherpolyol und Diisocyanat bei 85 °C über drei Stunden unter Vakuum hergestellt; der freie NCO-Gehalt wurde anschließend titrimetrisch bestimmt. Eine andere Untersuchung beschreibt eine Prepolymerisierung bei 80 °C über zwei Stunden. Diese Beispiele zeigen, dass Temperatur und Reaktionszeit stark vom jeweiligen System abhängen und nicht als allgemeine Sollwerte für eine Produktionsanlage zu verstehen sind.
2.3 Kettenverlängerung und TPU-Bildung
In der zweiten Stufe reagiert das NCO-terminierte Prepolymer mit einem kurzkettigen Kettenverlängerer. Häufig verwendete Beispiele sind 1,4-Butandiol und 1,3-Propandiol. Die Kettenverlängerung erhöht die Molekülmasse und führt zur Ausbildung der TPU-Segmentstruktur.
Die Reaktion kann mit einem Katalysator beschleunigt werden. Katalysatorart und -menge beeinflussen nicht nur die Reaktionsgeschwindigkeit, sondern können auch die Morphologie und Kristallisation des TPU beeinflussen. Eine Patentschrift zur kontinuierlichen TPU-Herstellung beschreibt beispielsweise, dass die Katalysatormenge zur Beeinflussung der Rekristallisationstemperatur eingesetzt werden kann. Das ist ein spezifisches Prozessbeispiel und keine allgemeine Regel für jede Rezeptur.
2.4 Feuchte als kritische Störgröße
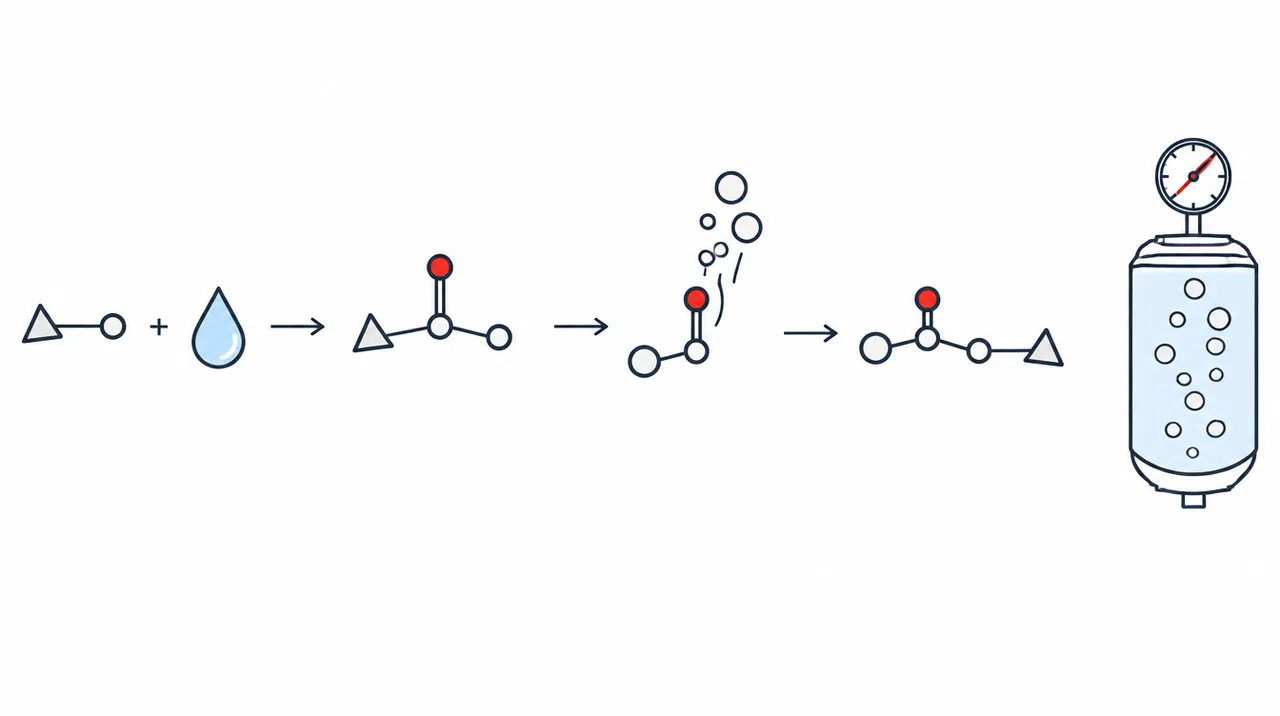
Isocyanate reagieren nicht nur mit Polyolen, sondern auch mit Wasser. Die Reaktion verläuft über eine instabile Carbaminsäure, die zu einem Amin und Kohlendioxid zerfällt. Das gebildete Amin kann mit weiterem Isocyanat zu Harnstoffstrukturen reagieren. Vereinfacht:
R–NCO + H2O → R–NH2 + CO2
R–NH2 + R′–NCO → R–NH–CO–NH–R′
 Mit KI erzeugt
Die Folgen können sein:
- Gas- oder Blasenbildung im Produkt,
- Veränderung der NCO-Bilanz,
- Abweichungen in der Molekülstruktur,
- Druckaufbau in geschlossenen Systemen,
- Schwankungen der Produktqualität.
Feuchte ist die kritische Störgröße
Trockene Rohstoffe, geeignete Lagerbedingungen und eine kontrollierte Atmosphäre sind wichtige Bestandteile des Anlagen- und Prozesskonzepts. Die konkrete Trocknungs- und Entgasungsstrategie muss auf Rohstoff, Rezeptur und Anlagenbetrieb abgestimmt werden.
2.5 Reaktionskinetik und Mischungsabhängigkeit
Die TPU-Polymerisation ist nicht allein durch eine chemische Reaktionsgleichung zu beschreiben. Eine Dissertation zur reaktiven Extrusion weist darauf hin, dass die Ausgangsmonomere häufig nur begrenzt mischbar sind und die beobachtete Reaktionsgeschwindigkeit deshalb sowohl von Reaktion als auch von Diffusion beeinflusst wird. In frühen Reaktionsphasen kann die Durchmischung den Kontakt zwischen den Reaktanden verbessern; bei hoher Umsetzung kann die zunehmende Molekülgröße die Beweglichkeit reaktiver Gruppen und des Katalysators einschränken.
Das hat unmittelbare Konsequenzen für die Anlagenauslegung:
- Mischintensität und Mischgeometrie beeinflussen die lokale Zusammensetzung.
- Die Viskosität steigt während der Reaktion und verändert die Strömung.
- Wärmeübertragung und Temperaturmessung werden mit zunehmender Viskosität anspruchsvoller.
- Reaktionszeit und Mischbedingungen müssen gemeinsam betrachtet werden.
Die Kinetik sollte deshalb möglichst unter Bedingungen untersucht werden, die dem vorgesehenen Prozess ähneln. Laborwerte aus einem anderen Misch- oder Temperaturregime lassen sich nicht ohne Validierung auf eine Produktionsanlage übertragen.
3. Anlagenkonzept und wesentliche Module
3.1 Typischer Prozessaufbau
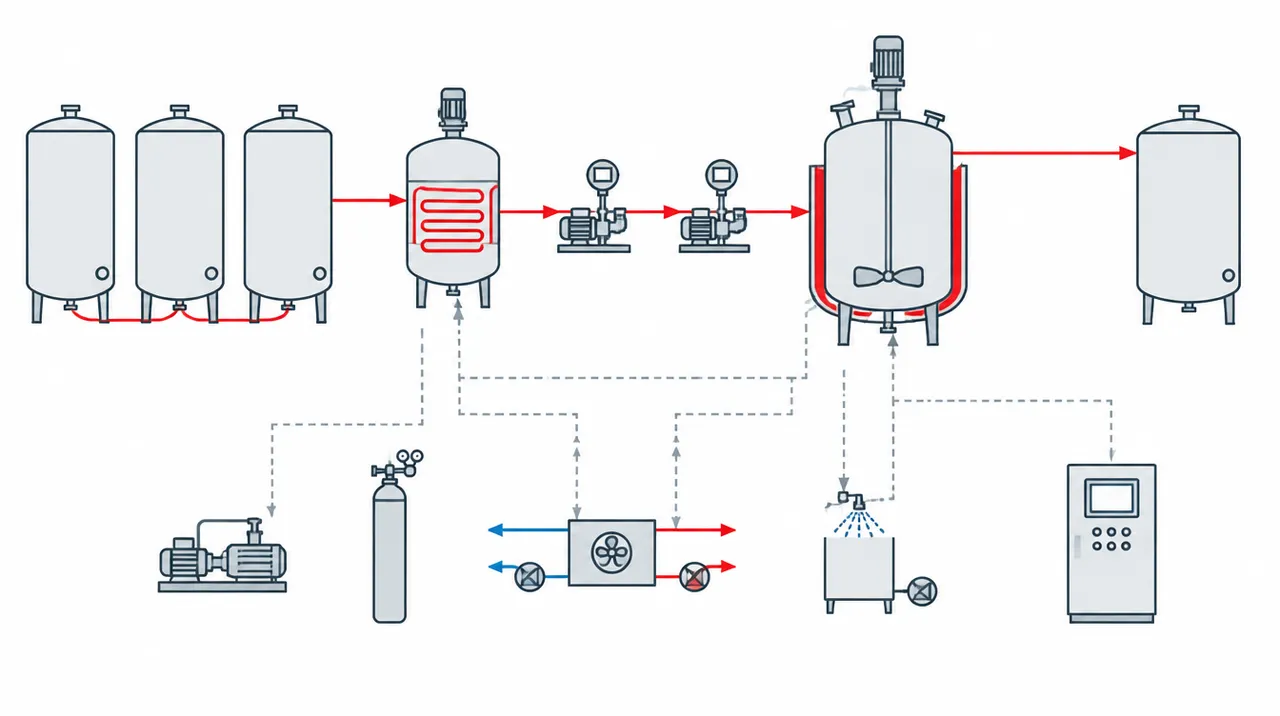
Eine Prepolymeranlage kann als eigenständige Batchanlage oder als Teil einer kontinuierlichen Produktionslinie ausgeführt werden. Ein typischer Anlagenfluss umfasst:
- Rohstoffannahme und Lagerung,
- Konditionierung und gegebenenfalls Trocknung oder Entgasung,
- Dosierung der Komponenten,
- Prepolymerreaktion,
- Zwischenlagerung oder direkte Weiterverarbeitung,
- Kettenverlängerung und TPU-Bildung,
- Nachreaktion, Abkühlung und Produktaufbereitung,
- Reinigung und Chargendokumentation.
 Mit KI erzeugt
Industrielle Anlagenkonzepte integrieren Rohstofflagerung, Konditionierung, Dosierung, Reaktionsbehälter, Reinigung und Prozessmanagement, häufig in Modulbauweise. Die konkrete Ausstattung variiert nach Produktionskapazität, Rohstoffform, Rezeptur und gewünschtem Automatisierungsgrad.
3.2 Rohstofflagerung und Materialhandling
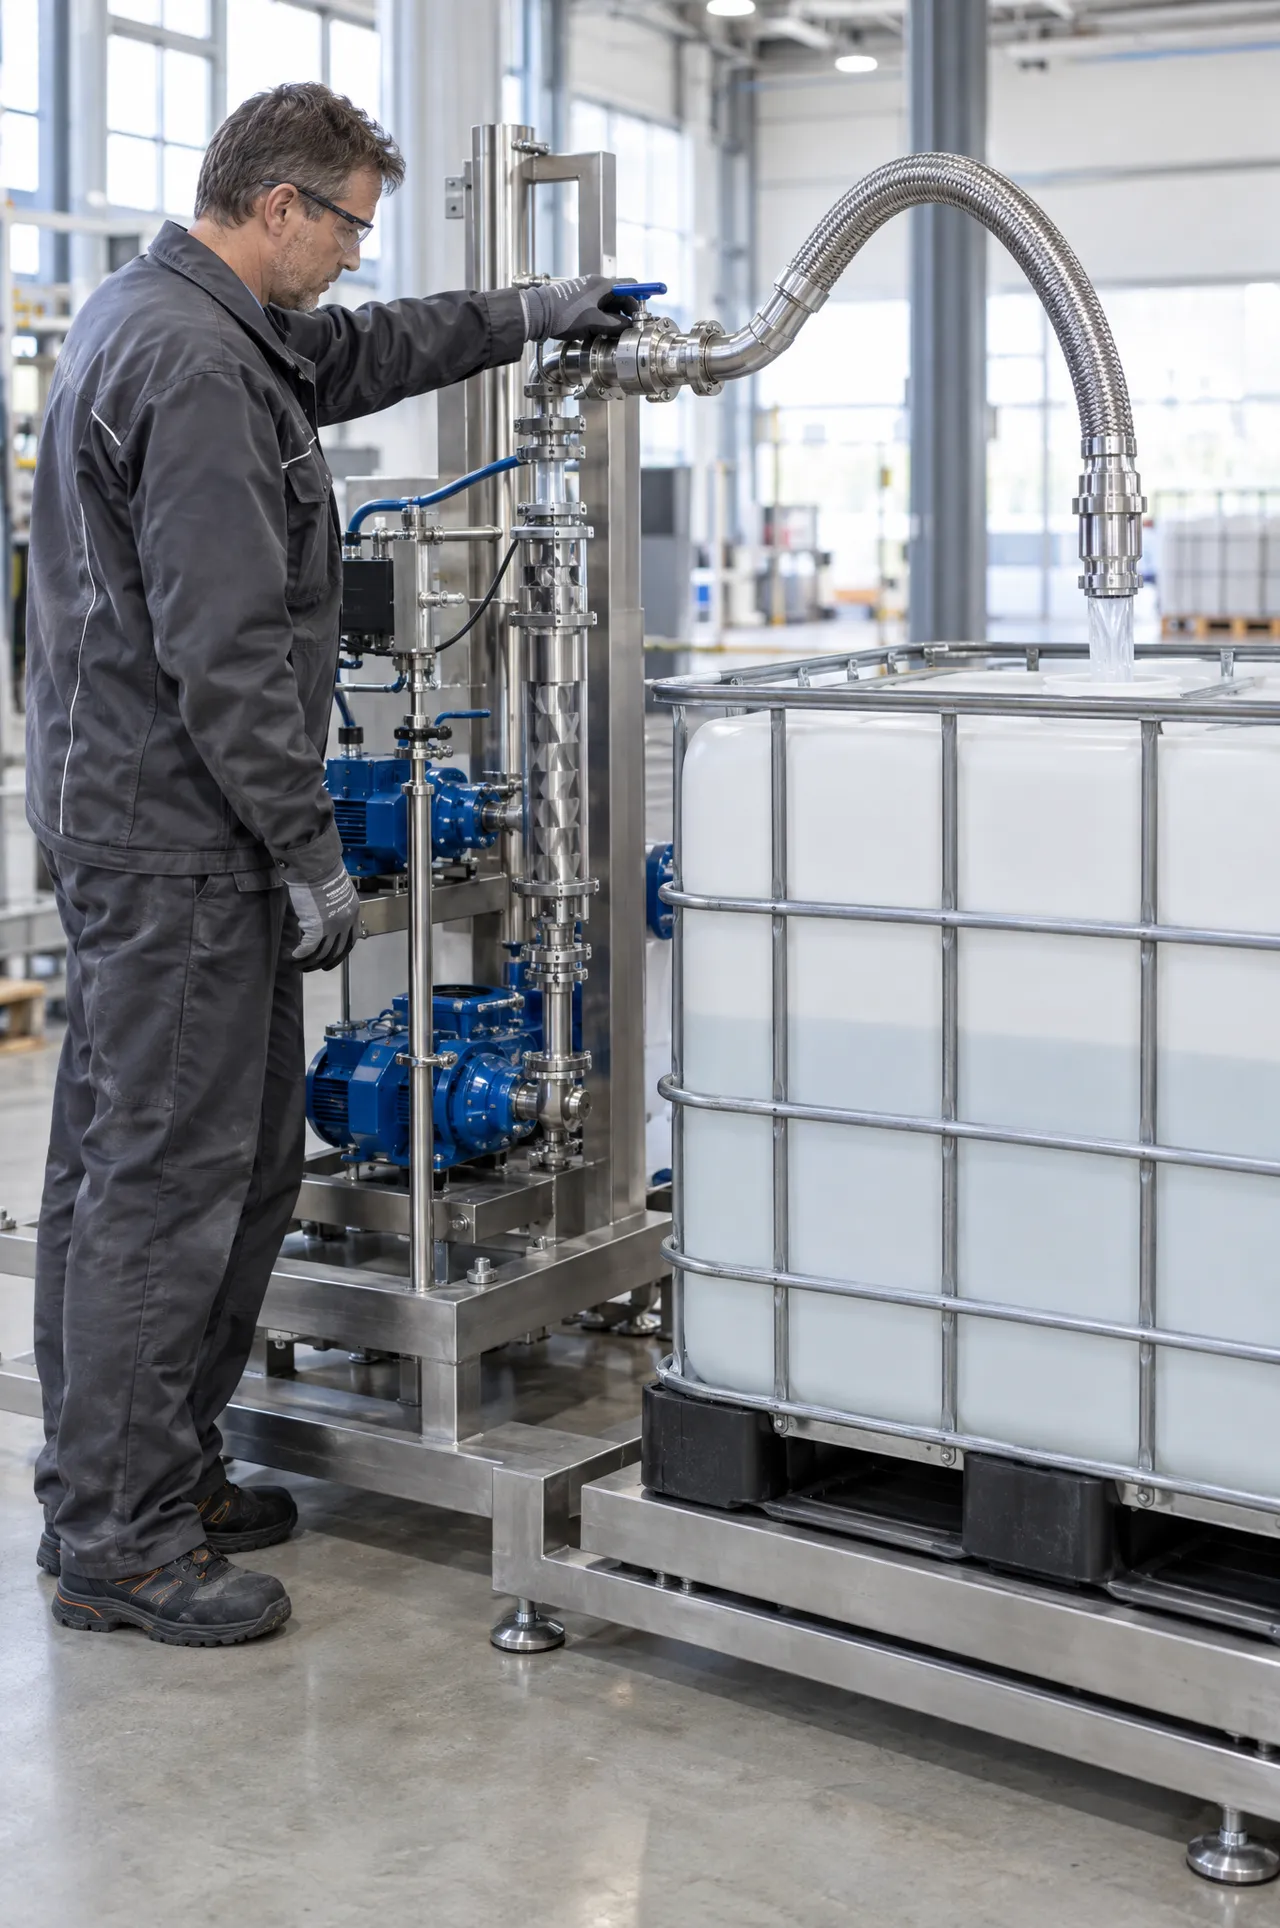
Die Rohstoffversorgung muss die Eigenschaften der jeweiligen Komponenten berücksichtigen. Polyole können in Tanks, Fässern oder IBCs bereitgestellt werden; Isocyanate können je nach Stoff und Prozess flüssig oder fest gehandhabt werden. Anlagenkonzepte können beheizte Lager- und Förderleitungen, Entleerstationen, Dosierpumpen und Einrichtungen für feste Komponenten umfassen. Mehr dazu im Thema Anlagen zur Lagerung.
Wichtige Auslegungsfragen sind:
- Welche Rohstoffe müssen temperiert oder aufgeschmolzen werden?
- Welche Medien sind feuchteempfindlich?
- Welche Viskositäten sind bei Lager- und Dosiertemperatur zu erwarten?
- Wie werden Verwechslungen zwischen Rohstoffen verhindert?
- Wie werden Leitungen, Pumpen und Behälter bei Produktwechseln gereinigt?
3.3 Konditionierung: Temperatur, Feuchte und Entgasung
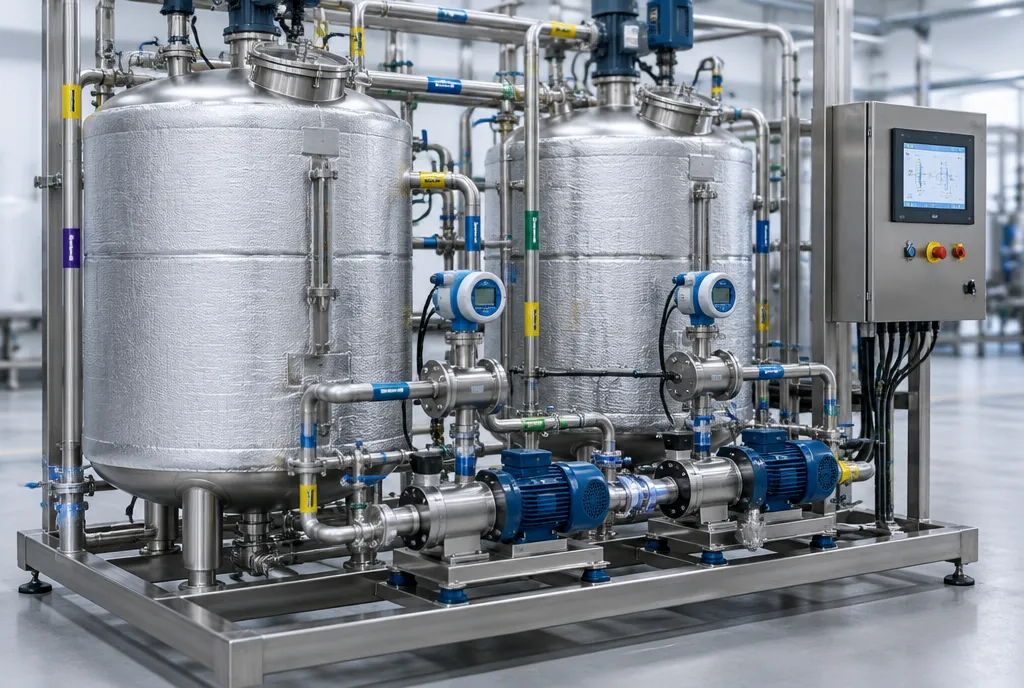
Die Konditionierung bereitet die Rohstoffe auf die Reaktion vor. Je nach Prozess kann sie Erwärmung, Trocknung, Entgasung und Homogenisierung umfassen. Separate Konditioniereinheiten erwärmen, entwässern und entgasen die Rohstoffe, bevor sie in den Reaktionsprozess gelangen.
Die Trennung von Konditionierung und Reaktion kann die Prozessführung erleichtern: Rohstoffe lassen sich vorbereiten, ohne den zentralen Reaktor für diese Aufgaben zu blockieren. Ob eine separate Einheit erforderlich ist, hängt jedoch von Durchsatz, Rezepturwechseln, Rohstoffzustand und Produktionsstrategie ab.
 Mit KI erzeugt
3.4 Dosierung und Stöchiometrie
Die Dosierung ist eine zentrale Qualitätsfunktion. Abweichungen bei der Menge von Polyol, Diisocyanat oder Kettenverlängerer verändern die funktionelle Gruppenbilanz und können sich auf Molekülmasse, Rest-NCO-Gehalt und Materialeigenschaften auswirken. Industrielle Anlagenkonzepte nutzen dafür je nach Medium beispielsweise Wäge-, Volumenstrom- oder Massendurchflussmessungen.
Für die Auslegung sind unter anderem zu berücksichtigen:
- Dosierbereich und erforderliche Genauigkeit,
- Viskosität und Temperatur des Mediums,
- Pulsation und Förderverhalten der Pumpe,
- Messbereich bei kleinen Additivmengen,
- Rückverfolgbarkeit der Chargen und Rezepturen,
- sichere Trennung und Kennzeichnung der Stoffströme.
3.5 Reaktionsbehälter und Rührwerk
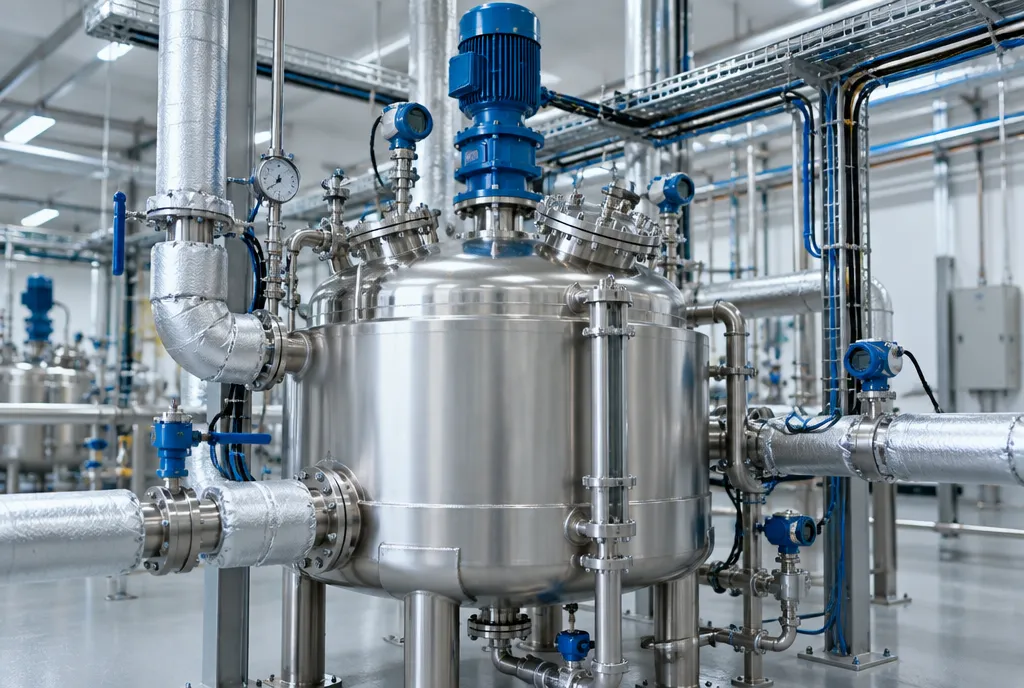
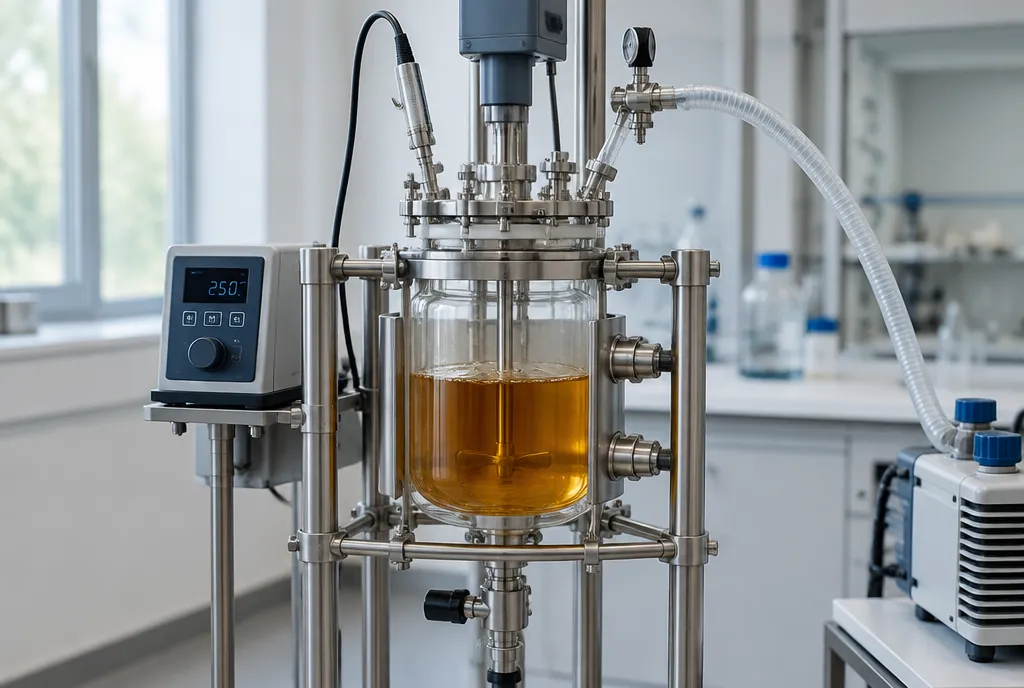
Der Reaktor muss die Reaktionsmasse homogenisieren und die erforderliche Temperaturführung ermöglichen. Die geeignete Rührwerksgeometrie hängt von Viskosität, Füllgrad, Reaktionsverlauf und Wärmeübertragung ab. Bei fortschreitender Polymerisation kann die Viskosität stark ansteigen; ein Rührwerk, das für die Anfangsviskosität geeignet ist, muss daher nicht automatisch auch für den späteren Prozesszustand ausreichend sein.
 Mit KI erzeugt
In temperaturgeregelten Reaktionsbehältern werden die Medien kontrolliert gemischt und unter den erforderlichen Bedingungen umgesetzt. Die Temperaturführung kann durch Heiz- und Kühlsysteme unterstützt werden.
3.6 Vakuum, Inertisierung und Entgasung
Vakuum kann in bestimmten Rezepturen und Prozessschritten zur Entgasung oder zur Unterstützung der Rohstoffvorbereitung eingesetzt werden. Inertgas kann dazu dienen, eine kontrollierte Atmosphäre bereitzustellen. Ob und wie diese Funktionen eingesetzt werden, muss anhand der Chemie, der Rohstoffspezifikationen und der Sicherheitsbetrachtung festgelegt werden. Wissenschaftliche Laborarbeiten beschreiben Prepolymerreaktionen unter Vakuum oder trockener Stickstoffatmosphäre; daraus folgt jedoch nicht, dass jede industrielle Anlage zwingend dieselbe Betriebsweise benötigt.
3.7 Austrag, Zwischenlagerung und Reinigung
Das Prepolymer kann je nach Prozess direkt weiterverarbeitet oder in einem geeigneten Behälter zwischengelagert werden. Bei hochviskosen Medien sind Austrag, Pumpenauswahl und Leitungsführung besonders zu beachten. Für kontinuierliche Prozesse werden in einer Patentschrift beispielsweise Hochviskositätspumpen für das Prepolymer und separate Dosierpumpen für den Kettenverlängerer beschrieben.
Reinigung ist ein wesentlicher Bestandteil der Anlagenverfügbarkeit und Produktqualität. Rückstände können bei Rezepturwechseln, Stillständen oder unvollständiger Reinigung zu Verunreinigungen und Prozessstörungen führen. Anlagenkonzepte können dafür beheizte Reinigungsmedien, Sprühvorrichtungen, Filter und automatisierte Reinigungsabläufe vorsehen.
3.8 Automatisierung und Prozessdaten
Eine moderne Anlage kann Rezepturverwaltung, Auftragssteuerung, Prozessüberwachung, Alarmierung und Chargenprotokollierung integrieren. Die Erfassung von Temperatur, Dosiermengen, Rührwerkszustand und Prozesszeiten unterstützt die Rückverfolgbarkeit und die Ursachenanalyse bei Abweichungen. In automatisierten Systemen werden Rohstoff-, Rezeptur- und Auftragsdaten sowie Qualitätssicherung über ein Prozessleitsystem miteinander verknüpft; die Prozessdaten lassen sich zusätzlich über NEXUS auswerten.
Vom Wissen zur Anlage
Wie 3defacto Reaktion, Konditionierung und Dosierung als abgestimmte Module baut, zeigt die Übersicht Prepolymeranlagen.
4. Prozessvarianten: Batch, Bandprozess und reaktive Extrusion
4.1 Batch-Prepolymerisierung
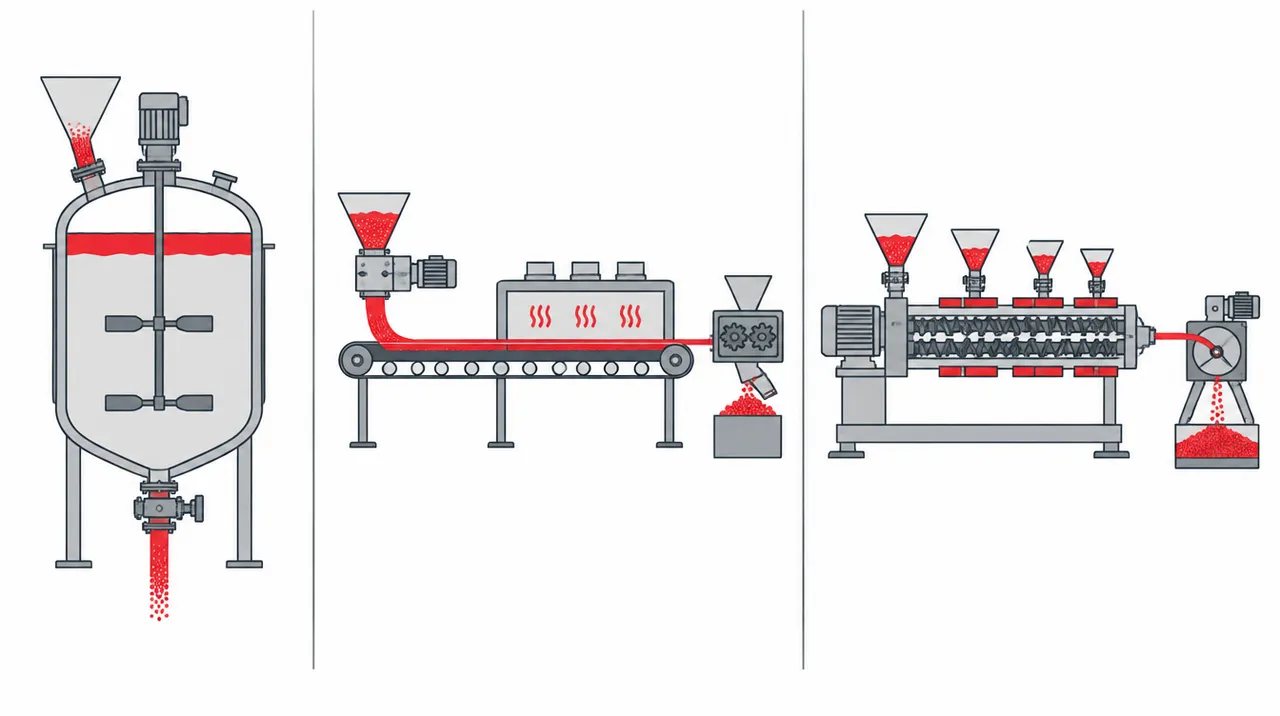
Bei der Batchroute werden die Rohstoffe chargenweise in einen Reaktor eingebracht und unter kontrollierten Bedingungen umgesetzt. Das Verfahren bietet Flexibilität bei Rezepturwechseln und Produktvarianten. Es eignet sich insbesondere dann, wenn unterschiedliche Prepolymerqualitäten oder kleinere bis mittlere Produktionslose hergestellt werden sollen.
Die Batchführung erfordert eine sorgfältige Kontrolle von:
- Rohstoffchargen und Einwaagen,
- Temperaturverlauf,
- Mischbedingungen,
- Reaktionszeit,
- NCO-Gehalt und Viskosität,
- Austrag und Reinigung.
Die konkrete Reaktionszeit und Temperatur sind rezepturspezifisch. Veröffentlichte Laborbeispiele reichen von etwa zwei bis drei Stunden bei rund 80–85 °C, doch diese Werte sind nicht als allgemeine industrielle Auslegungsparameter zu verwenden.
4.2 Kontinuierlicher Bandprozess
Beim Bandprozess werden Prepolymer und Kettenverlängerer kontinuierlich dosiert und in einem Mischkopf zusammengeführt. Das Reaktionsgemisch wird auf ein Förderband aufgetragen und in einem beheizten Bereich weiter umgesetzt. Eine Patentschrift beschreibt eine kontinuierliche Erwärmung des Gemischs in einem Heißluftofen bei 140–170 °C; das erstarrte Produkt wird anschließend zerkleinert, nachgehärtet und extrudiert beziehungsweise granuliert. Diese Angaben beziehen sich auf das dort beschriebene Verfahren und sind nicht universell.
Vorteile des Bandprozesses können sein:
- kontinuierlicher Materialfluss,
- räumliche Trennung von Mischung und Nachreaktion,
- Möglichkeit, die Reaktionsstrecke über Bandlänge und Geschwindigkeit zu beeinflussen,
- Integration von Zerkleinerung und Granulierung.
Herausforderungen sind unter anderem:
- gleichmäßige Verteilung des Reaktionsgemischs auf dem Band,
- Kontrolle der Schichtdicke und Temperatur,
- Umgang mit steigender Viskosität und Erstarrung,
- Reinigung und Produktwechsel,
- Abstimmung von Durchsatz und Verweilzeit.
4.3 Reaktive Extrusion
Bei der reaktiven Extrusion werden Reaktanden in einen Extruder dosiert, gemischt und während des Transports umgesetzt. Je nach Anlagenkonzept kann das Prepolymer in einem separaten Reaktor hergestellt oder in einem frühen Extruderabschnitt gebildet werden. Die Kettenverlängerung erfolgt anschließend in einem weiteren Abschnitt.
Die Extrusion verbindet Reaktion und mechanische Verarbeitung. Sie kann eine kontinuierliche Produktion ermöglichen, stellt aber hohe Anforderungen an:
- Dosiergenauigkeit,
- Mischwirkung,
- Verweilzeitverteilung,
- Temperaturprofil,
- Drehmoment- und Drucküberwachung,
- Entgasung und Austrag.
Eine Dissertation zur TPU-Reaktivextrusion betont, dass Reaktionskinetik und Rheologie unter den tatsächlichen Misch- und Temperaturbedingungen betrachtet werden müssen. Die Viskositätsentwicklung ist dabei nicht nur ein Ergebnis der Reaktion, sondern beeinflusst zugleich die Misch- und Wärmeübertragungsbedingungen.
4.4 Vergleich der Prozessvarianten
 Mit KI erzeugt
| Merkmal | Batch-Prepolymeranlage | Bandprozess | Reaktive Extrusion |
|---|---|---|---|
| Betriebsweise | Chargenweise | Kontinuierlich | Kontinuierlich |
| Typische Funktion | Prepolymerherstellung und/oder Zwischenprodukt | TPU-Bildung auf Band mit Nachreaktion | Mischung, Reaktion und Austrag im Extruder |
| Flexibilität bei Rezepturwechseln | Häufig hoch | Mittel, abhängig von Reinigung und Umrüstung | Abhängig von Anlagenkonzept und Spülstrategie |
| Prozesskontrolle | Chargenbezogen | Über Dosierung, Bandgeschwindigkeit und Temperaturzonen | Über Dosierung, Temperatur, Drehzahl, Drehmoment und Verweilzeit |
| Besondere Herausforderung | Reproduzierbarkeit zwischen Chargen | Gleichmäßige Schicht und Nachreaktion | Kopplung von Reaktion, Rheologie und Strömung |
| Geeignet für | Flexible oder chargenorientierte Produktion | Kontinuierliche Bandherstellung | Kontinuierliche, integrierte Verarbeitung |
Die Tabelle ist eine qualitative Orientierung. Die tatsächliche Eignung hängt von Rezeptur, Kapazität, Produktanforderungen, Investitionsrahmen und Betriebsstrategie ab.
5. Prozessführung und kritische Qualitätsparameter
5.1 Temperaturführung
Die Temperatur beeinflusst Reaktionsgeschwindigkeit, Viskosität, Mischbarkeit und Wärmeübertragung. Eine zu hohe Temperatur kann die Reaktion beschleunigen und die thermische Belastung erhöhen; eine zu niedrige Temperatur kann die Reaktion verlangsamen oder die Verarbeitbarkeit hochviskoser Medien erschweren. Die Temperatur sollte deshalb nicht nur als Sollwert, sondern als Verlauf im gesamten Prozess betrachtet werden.
Wichtige Mess- und Regelstellen können sein:
- Rohstofftemperatur vor der Dosierung,
- Reaktortemperatur,
- Produkttemperatur,
- Temperatur in Heiz- und Kühlkreisläufen,
- Temperatur an kritischen Leitungs- oder Austragspunkten.
5.2 Mischqualität und Viskositätsentwicklung
Die Reaktionsmasse verändert ihre Viskosität während der Polymerisation. Eine unzureichende Durchmischung kann lokale Unterschiede in Temperatur und Zusammensetzung begünstigen. Umgekehrt kann eine hohe Scherung zu zusätzlicher viskoser Erwärmung führen. In einer Untersuchung zur TPU-Reaktivextrusion wurde beobachtet, dass die gemessene Materialtemperatur im Messkneter über der eingestellten Temperatur liegen kann, weil viskose Dissipation Wärme erzeugt.
Daraus folgt: Die Auslegung von Rührwerk, Mischkopf oder Extruder sollte auf den gesamten Reaktionsverlauf abgestimmt werden, nicht nur auf den Zustand der Ausgangsstoffe.
5.3 Stöchiometrie und NCO-Gehalt
Die NCO/OH-Bilanz ist ein zentraler Rezepturparameter. Abweichungen können die Kettenlänge, den Restgehalt an Isocyanatgruppen und die Materialeigenschaften beeinflussen. Der freie NCO-Gehalt des Prepolymers kann als analytischer Kontrollwert dienen. In wissenschaftlichen Arbeiten wird er beispielsweise durch Titration bestimmt; eine Studie nennt hierfür ASTM D 2572 als verwendete Prüfmethode.
Die Prozesskontrolle sollte daher Dosierdaten mit analytischen Ergebnissen verknüpfen. Ein einzelner Messwert ersetzt jedoch nicht die Gesamtbewertung von Rezeptur, Rohstoffqualität und Prozessverlauf.
5.4 Feuchte und Gasbildung
Feuchte kann die NCO-Bilanz verändern und Kohlendioxid freisetzen. Neben der Produktqualität ist deshalb auch die Druck- und Entlüftungssituation zu berücksichtigen. Die Anlage sollte so ausgelegt sein, dass mögliche Gasbildung, Entgasung und sichere Druckführung in der Gefährdungsbeurteilung berücksichtigt werden.
5.5 Verweilzeit und Reaktionsfortschritt
Bei kontinuierlichen Verfahren bestimmen Durchsatz, Anlagengeometrie und Prozessbedingungen die Verweilzeit. Bei Batchverfahren wird der Reaktionsfortschritt über Zeit, Temperatur und analytische Messungen beurteilt. Die Reaktionszeit allein ist kein ausreichender Qualitätsindikator, wenn sich Rohstoffchargen, Mischbedingungen oder Temperaturverläufe ändern.
5.6 Prozessüberwachung und Regelung
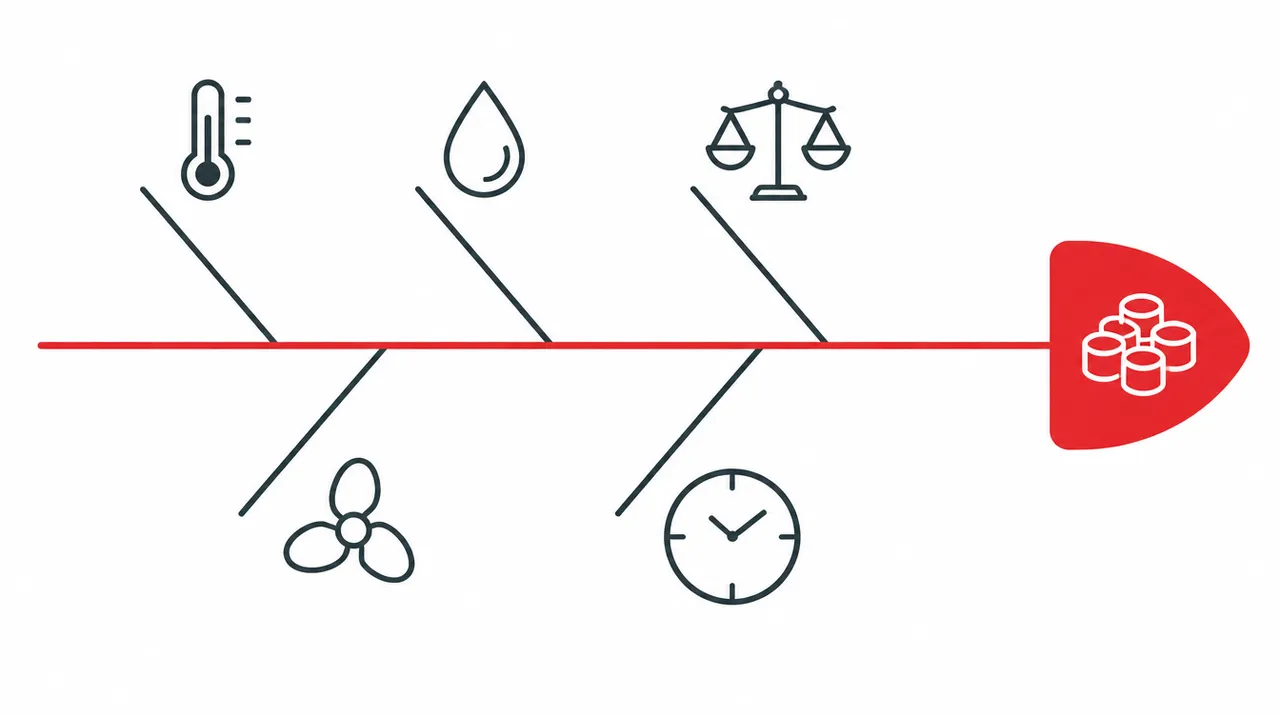
Ein robustes Prozesskonzept kann folgende Größen überwachen:
- Rohstoffmengen und Dosierverhältnisse,
- Temperatur und Temperaturgradienten,
- Rührerdrehzahl oder Extruderdrehzahl,
- Drehmoment und Druck,
- Vakuumzustand,
- Reaktionszeit beziehungsweise Verweilzeit,
- NCO-Gehalt und Viskosität,
- Alarm- und Störmeldungen.
 Mit KI erzeugt
Die Auswahl der Messstellen sollte aus der Prozess- und Sicherheitsanalyse abgeleitet werden. Für beheizte Anlagen empfiehlt die TRGS 430 unter anderem eine unabhängige Begrenzung der Verarbeitungstemperatur und Einrichtungen zur Erkennung von Störungen, wenn dadurch gefährliche Expositionen entstehen können.
6. Qualitätssicherung und analytische Charakterisierung
6.1 Inprozesskontrolle
Die Qualitätssicherung beginnt vor der Reaktion. Rohstoffidentität, Chargennummer, Temperatur, Feuchte und Dosiermenge sollten nachvollziehbar dokumentiert werden. Während der Reaktion sind Temperaturverlauf, Mischbedingungen und Prozesszeiten wichtige Datenpunkte. Nach der Prepolymerbildung können NCO-Gehalt und Viskosität zur Beurteilung des Zwischenprodukts herangezogen werden.
6.2 Analytische Methoden
Je nach Produkt und Qualitätsanforderung können folgende Methoden eingesetzt werden:
- NCO-Titration: Bestimmung des freien Isocyanatgehalts im Prepolymer.
- FTIR-Spektroskopie: Untersuchung charakteristischer chemischer Gruppen und möglicher Rest-NCO-Signale.
- DSC: Analyse thermischer Übergänge, Schmelz- und Kristallisationsverhalten.
- Rheologie oder Viskositätsmessung: Bewertung der Verarbeitbarkeit und des Reaktionsfortschritts.
- Molekulargewichtsanalytik: Untersuchung der Molekülmassenverteilung, beispielsweise mittels Größenausschlusschromatographie in Forschungsarbeiten.
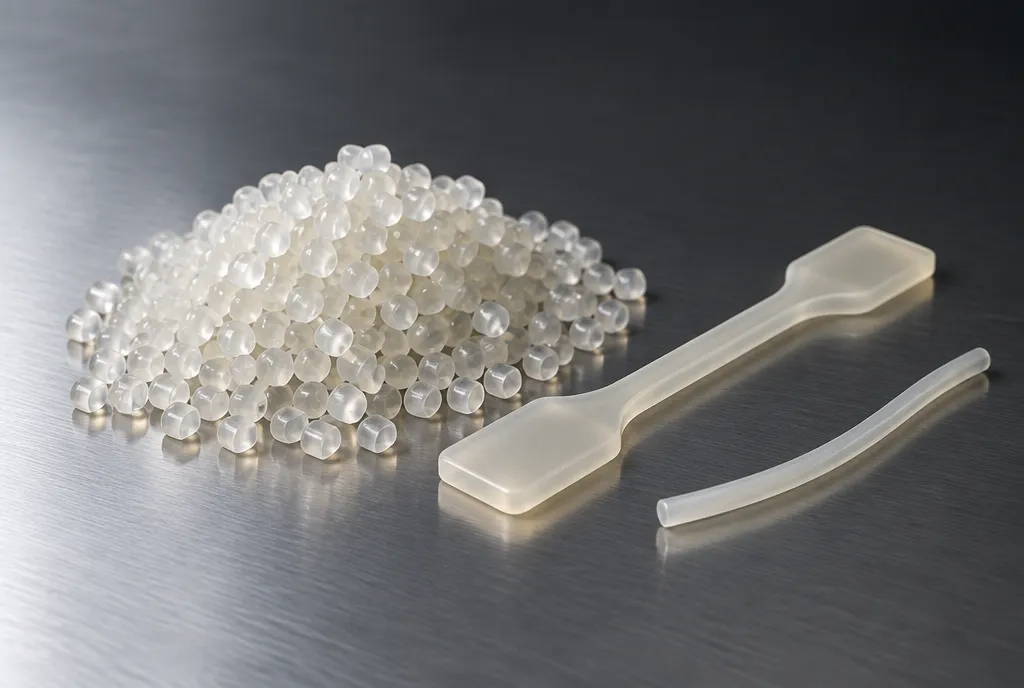
- Mechanische Prüfungen: Zugversuch, Härte und weitere anwendungsbezogene Prüfungen.
 Mit KI erzeugt
Keine einzelne Methode beschreibt die gesamte TPU-Struktur. Eine belastbare Qualitätsbewertung kombiniert Prozessdaten mit geeigneten chemischen, thermischen, rheologischen und mechanischen Prüfungen.
6.3 Chargenrückverfolgbarkeit
Für eine reproduzierbare Produktion sollten Rezepturversion, Rohstoffchargen, Dosierdaten, Temperaturverläufe, Prozesszeiten, Abweichungen und Prüfergebnisse miteinander verknüpft werden. Automatisierte Prozessmanagementsysteme können diese Informationen erfassen und für Chargenfreigabe, Fehleranalyse und kontinuierliche Verbesserung bereitstellen.
7. Arbeitsschutz, Prozesssicherheit und regulatorische Anforderungen
7.1 Isocyanatexposition
Isocyanate können über Atemwege und Haut aufgenommen werden. Die BAuA beschreibt in der TRGS 430 die Gefährdungsbeurteilung und Schutzmaßnahmen für Tätigkeiten mit Isocyanaten, einschließlich der Herstellung von Polyurethanen und Prepolymeren. Die Gefährdung hängt unter anderem von Stoffeigenschaften, Temperatur, Menge, Aerosolbildung, Arbeitsweise und möglichen Nebenarbeiten ab.
Die TRGS 430 nennt als technische Schutzmaßnahmen unter anderem:
- geeignete, möglichst geschlossene Anlagen,
- Einhausungen und wirksame Absaugung, wenn erforderlich,
- sichere Dosier- und Zuführsysteme,
- Auffangmöglichkeiten für Leckagen,
- unabhängige Temperaturbegrenzung bei beheizten Anlagen,
- Erkennung von Störungen und Überhitzung,
- Prüf- und Wartungspläne für technische Schutzmaßnahmen.
Die konkrete Schutzmaßnahme muss aus der Gefährdungsbeurteilung abgeleitet werden. Eine allgemeine Anlagenbeschreibung kann diese standort- und tätigkeitsbezogene Bewertung nicht ersetzen.
7.2 Arbeitsplatzgrenzwerte und Expositionsermittlung
Grenzwerte vor der Anwendung prüfen
Die TRGS 430 nennt für die Summe reaktiver Isocyanatgruppen (TRIG) einen Arbeitsplatzgrenzwert von 0,010 mg NCO/m³ bis zum 31. Dezember 2028 und 0,006 mg NCO/m³ danach; für Kurzzeitexpositionen gilt jeweils ein Überschreitungsfaktor 2. Die jeweils aktuelle Fassung der TRGS 430 und TRGS 900 ist vor einer betrieblichen Anwendung zu prüfen.
7.3 REACH-Schulungspflicht für Diisocyanate
Nach der EU-Beschränkung dürfen Diisocyanate nach dem 24. August 2023 für industrielle und gewerbliche Anwendungen grundsätzlich nur verwendet werden, wenn die Konzentration unter 0,1 Gewichtsprozent liegt oder die Anwender eine erfolgreiche Schulung zur sicheren Verwendung absolviert haben. Die BAuA weist darauf hin, dass Schulungsnachweise zu dokumentieren und Schulungen mindestens alle fünf Jahre zu wiederholen sind.
Diese Schulungspflicht ist von der betrieblichen Unterweisung und Gefährdungsbeurteilung zu unterscheiden. Die TRGS 430 stellt ausdrücklich klar, dass eine REACH-Schulung die tätigkeitsbezogene Unterweisung nicht in jedem Fall vollständig ersetzt.
7.4 Reaktionswärme und Störfälle
Die Reaktion von Isocyanaten mit Polyolen ist exotherm. Die Wärmeentwicklung muss bei der Auslegung von Reaktor, Heiz- und Kühlsystem, Temperaturüberwachung und Notfallkonzept berücksichtigt werden. Die TRGS 430 fordert bei möglichen Brand- oder Explosionsgefahren zusätzliche Schutzmaßnahmen und nennt Sensoren zur Erkennung von Überhitzung, wenn Reaktionswärme oder Betriebsstörungen zu Brandgefahren führen können.
Eine vollständige Sicherheitsbetrachtung sollte mindestens folgende Betriebszustände einbeziehen:
- Normalbetrieb,
- Anfahren und Abfahren,
- Rohstoffwechsel,
- Reinigungs- und Wartungsarbeiten,
- Ausfall von Kühlung, Absaugung oder Rührwerk,
- Fehl- oder Überdosierung,
- Leckage und unbeabsichtigte Freisetzung,
- ungewöhnliche Temperatur- oder Druckentwicklung.
8. Auswahl und Auslegung einer Prepolymeranlage
8.1 Anforderungen aus Produkt und Produktion ableiten
Die Anlagenplanung sollte mit einer klaren Definition des Produkts und des Produktionsziels beginnen. Zu klären sind:
- Welche TPU- oder Prepolymerrezepturen sollen hergestellt werden?
- Welche Rohstoffe und Aggregatzustände kommen zum Einsatz?
- Welche Chargengrößen oder Durchsätze werden benötigt?
- Ist Batch-, kontinuierlicher oder kombinierter Betrieb vorgesehen?
- Welche Produktwechsel und Reinigungszyklen sind zu erwarten?
- Welche Qualitätsmerkmale müssen im Prozess oder im Labor geprüft werden?
- Welche Schnittstellen bestehen zu nachgelagerten Anlagen?
8.2 Modularität und Integration
Modulare Anlagen können die Integration in bestehende Produktionslinien erleichtern. Prepolymeranlagen gibt es für kontinuierlichen oder Batchbetrieb, mit Echtzeit-Temperaturregelung und optionaler Vakuumentgasung. Diese Merkmale sind Beispiele für mögliche Anlagenfunktionen; sie sind nicht automatisch für jede Anwendung erforderlich. Für Sonderfälle siehe auch Sonderanlagen für Industrie.
8.3 Skalierung vom Labor zur Produktion
Die Übertragung eines Laborprozesses auf eine Produktionsanlage ist nicht allein eine Frage der Behältergröße. Mischwirkung, Wärmeübertragung, Verweilzeit, Viskositätsentwicklung und Dosierverhalten verändern sich mit dem Maßstab. Die Forschung zur TPU-Reaktivextrusion zeigt, dass Reaktionskinetik und Mischbedingungen eng gekoppelt sein können.
 Mit KI erzeugt
Ein sinnvoller Entwicklungsweg kann daher umfassen:
- Rezeptur- und Reaktionsscreening im Labor,
- Messung von NCO-Gehalt, Viskosität und Temperaturverlauf,
- Untersuchung der Misch- und Wärmeübertragungsbedingungen,
- Pilotversuche unter anwendungsnahen Bedingungen,
- Validierung der Prozessfenster und Qualitätskriterien,
- Übertragung in die Produktionsanlage mit dokumentierter Abweichungsanalyse.
8.4 Wirtschaftliche und betriebliche Kriterien
Neben der chemischen Prozessleistung sind auch Verfügbarkeit, Reinigbarkeit, Energiebedarf, Rohstoffhandling, Automatisierungsgrad und Wartungszugang relevant. Eine Anlage, die eine hohe theoretische Kapazität bietet, kann im Betrieb unvorteilhaft sein, wenn Produktwechsel lange dauern oder die Reinigung aufwendig ist. Umgekehrt kann eine flexible Batchanlage bei häufig wechselnden Rezepturen wirtschaftlicher sein als eine kontinuierliche Linie. Die Entscheidung sollte deshalb auf einer Gesamtbetrachtung von Produktmix, Auslastung und Betriebskosten beruhen; ein Teil davon lässt sich vor der Auslieferung in der Werksvorabnahme prüfen.
9. Zusammenfassung und Schlussfolgerung
Prepolymeranlagen für thermoplastische Polyurethane verbinden chemische Reaktionsführung mit anspruchsvoller Verfahrenstechnik. Die Prepolymerroute besteht aus der Bildung eines NCO-terminierten Zwischenprodukts und dessen anschließender Kettenverlängerung. Die resultierenden TPU-Eigenschaften hängen von der Rezeptur, der Stöchiometrie, der Segmentstruktur und der Prozessführung ab.
Für die Anlage sind insbesondere die kontrollierte Rohstoffkonditionierung, präzise Dosierung, geeignete Mischtechnik, Temperaturführung, Feuchtekontrolle und eine nachvollziehbare Prozessdatenerfassung entscheidend. Die Viskosität verändert sich während der Reaktion; zugleich können Mischbedingungen und viskose Erwärmung die beobachtete Reaktionskinetik beeinflussen. Deshalb müssen Reaktor, Rührwerk, Pumpen und Regelung auf den gesamten Prozessverlauf ausgelegt werden.
Batchreaktoren, Bandprozesse und reaktive Extrusion bieten unterschiedliche Möglichkeiten. Batchanlagen können bei variantenreicher Produktion Vorteile bieten; Band- und Extrusionsprozesse ermöglichen kontinuierliche Fertigung, stellen aber besondere Anforderungen an Dosierung, Verweilzeit, Temperaturprofil und Prozessstabilität. Die Auswahl sollte nicht allein anhand des Durchsatzes erfolgen, sondern auch Produktmix, Reinigbarkeit, Qualitätsanforderungen und Sicherheitskonzept berücksichtigen.
Schließlich ist die Sicherheit integraler Bestandteil der Anlagenplanung. Die TRGS 430 fordert eine tätigkeitsbezogene Gefährdungsbeurteilung und beschreibt technische, organisatorische und persönliche Schutzmaßnahmen für Tätigkeiten mit Isocyanaten. Zusätzlich gelten die REACH-Schulungsanforderungen für industrielle und gewerbliche Anwender von Diisocyanaten oberhalb der festgelegten Konzentrationsschwelle.
Eine leistungsfähige Prepolymeranlage ist somit ein abgestimmtes Gesamtsystem: Sie muss die Chemie beherrschen, die Prozessbedingungen reproduzierbar bereitstellen, die Produktqualität messbar machen und Beschäftigte sowie Umwelt wirksam schützen. Was danach aus Rest- und Altmaterial werden kann, beschreibt das Thema PU-Recycling.